Un cliente opera dos compresores alternativos, ambos críticos para el proceso. Esta planta en concreto produce un producto semiacabado que se necesita en otra planta para la fabricación del producto final. Los compresores alternativos se inspeccionan periódicamente cada 12 semanas para comprobar el desgaste de la banda de deslizamiento, lo que requiere una parada de la producción. Solo uno de los compresores cuenta con una máquina redundante, pero con una capacidad de producción inferior. Esto significa que la pérdida de producción durante la parada es inevitable.
El producto semiacabado se almacena en silos para compensar la pérdida de producción y permitir que la fabricación del producto final continúe durante las paradas de esta planta. No obstante, las paradas de estos compresores alternativos podrían suponer una pérdida de producción de decenas de miles de euros. Por no hablar de los mecánicos necesarios para realizar el mantenimiento de los compresores, lo que supone otro gasto considerable. El cliente se dio cuenta de la ineficiencia de este método, que se hizo especialmente evidente al tener en cuenta las paradas innecesarias derivadas de trabajar con un intervalo de inspección fijo. No era raro que se detuviera toda la producción solo para descubrir que las bandas de sujeción no necesitaban ser sustituidas; un proceso altamente ineficiente y costoso.
Un cambio de estrategia
El cliente deseaba eliminar la necesidad de paradas para inspecciones con el fin de mejorar la productividad, reducir los costes operativos y cambiar el mantenimiento de periódico a basado en el estado. Buscaba una solución fiable que fuera aplicable y económicamente asequible para ambas configuraciones de compresores. En colaboración con nuestro socio CPI, Istec ha proporcionado una solución que permite al cliente pasar de una estrategia de mantenimiento preventivo a una predictiva.
Solución de monitorización RecipSys 200
El RecipSys 200 es un sistema de monitorización compacto para compresores alternativos. Proporciona datos precisos en tiempo real sobre el desgaste de las bandas de deslizamiento, lo que elimina la necesidad de paradas periódicas de la producción para realizar inspecciones manuales  . Gracias a su reducido impacto técnico, el RecipSys 200 es la solución perfecta para abordar el reto de los clientes.
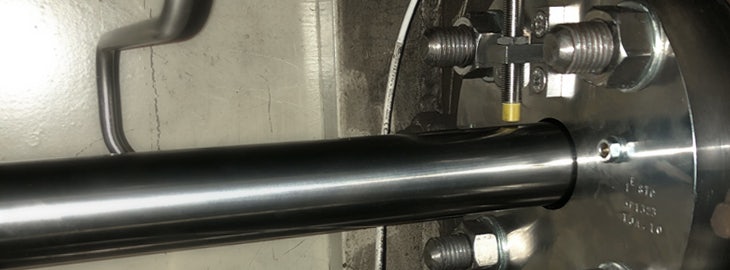
El RecipSys 200 utiliza dos sensores: un disparador de fase (de referencia) para filtrar la señal de desplazamiento al ángulo de fase correcto, y un sensor de posición de la biela (de proximidad) para medir la posición de la biela. El disparador de fase hace que la medición sea mucho más precisa que cualquier medición global.
Lee la nota de aplicación de RecipSys 200 para obtener más información »
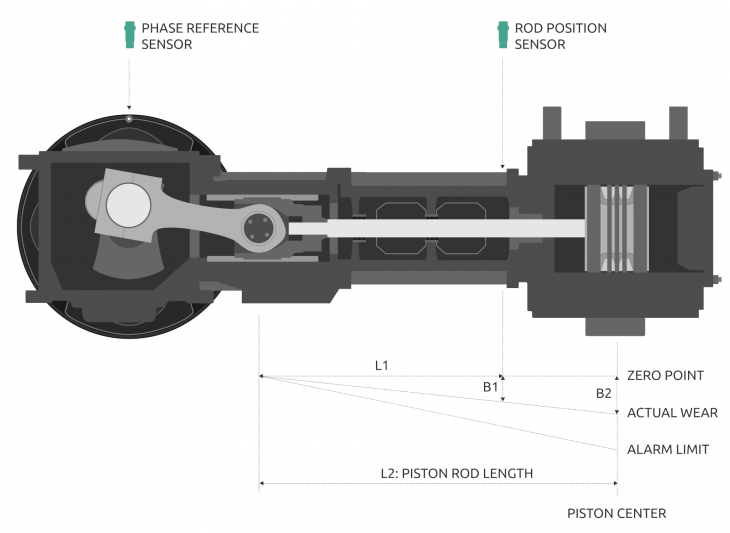
El sistema de monitorización permite analizar la evolución del desgaste de la banda de transmisión. Estos datos pueden utilizarse para estimar con precisión cuándo es necesario realizar el mantenimiento. Posteriormente, se pueden programar con antelación los recursos y materiales necesarios para preparar una parada de la máquina.
Es importante señalar que las bandas de deslizamiento no siempre se desgastan gradualmente, lo que hace imprescindible un sistema de monitorización en línea. En este caso, las bandas de deslizamiento están fabricadas en PTFE (teflón), que podría fundirse como consecuencia de una refrigeración incorrecta. El material se adhiere entonces a la pared del cilindro, lo que provoca fricción entre las bandas de deslizamiento y la pared del cilindro. Esto acelerará excesivamente el proceso de desgaste de las bandas de deslizamiento. El RecipSys 200 detecta inmediatamente la aceleración del proceso de desgaste y activa una alarma.
Configuraciones de compresores
Los compresores alternativos presentaban especificaciones técnicas diferentes:
Compresor 1
Tipo: compresor
de 2 cilindros
Accionamiento: motor
eléctrico
Gas a comprimir: gas reciclado compuesto principalmente por hidrógeno.
Velocidad de funcionamiento: 750 RPM
Diámetro de la varilla: 40 mm
Posición de medición: El sensor de caída de la biela se sitúa por encima del pistón, ya que la distancia entre el sensor y la biela aumenta debido al desgaste de la banda de guía.
Posición del disparador de fase: en dirección axial, en el volante de inercia.
Situación del proceso: La máquina es fundamental para el proceso y no existe ninguna máquina redundante. Una parada de esta máquina supone la interrupción total de la producción.
Compresor 2
Tipo:
Compresor
de 4 cilindros.
Accionamiento:
Motor
eléctrico
. Gas a comprimir:
Hidrógeno
.
Velocidad de funcionamiento:
500 RPM
.
Diámetro de la biela:
40 mm (para todas las bielas).
Posición de medición:
El sensor de caída de la biela se coloca por encima de la biela del pistón, ya que la distancia entre el sensor y la biela aumenta debido al desgaste de la banda de guía.
Posición del disparador de fase:
en dirección axial, en el volante de inercia.
Situación del proceso:
la máquina es crítica para el proceso, pero existe una máquina redundante. Sin embargo, la máquina redundante tiene una capacidad de proceso inferior.
Instalación y puesta en marcha
Se instalaron dos unidades RecipSys 200 en el compresor de 4 cilindros y una unidad en el compresor de 2 cilindros. Se entregó al cliente una solución completa «llave en mano», que incluía sensores, cables, armarios y accesorios. CPI preparó los compresores para que Istec pudiera instalar y ajustar los sensores correctamente.
Señales de salida
Las señales de salida de 4-20 mA se envían directamente al DCS para su seguimiento y análisis. El DCS cuenta con una prealarma que indica fallos incipientes en una fase temprana. Las salidas de relé del RecipSys 200 se utilizan para apagar los compresores a través del DCS. El punto de activación de la alarma se sitúa en 0,4 mm de holgura restante entre el pistón y la pared del cilindro. Se utiliza otra salida de relé para indicar el estado del sensor a través de la tensión y la corriente del mismo («Sensor OK»), así como la temperatura del sistema y su funcionamiento general («System OK»).
Los datos brutos del RecipSys 200 pueden utilizarse para realizar análisis durante la puesta en marcha. Además, si surge algún problema, estos datos pueden utilizarse para comprobar el sistema sin influir en la señal de entrada.
El resultado
Los compresores alternativos funcionan ahora ambos con monitorización en línea de la banda de deslizamiento, lo que elimina la necesidad de paradas periódicas para inspecciones. El sistema supervisa un indicador mecánico clave y proporciona datos cruciales para las estrategias de mantenimiento basado en el estado (CBM) de estos compresores. El sistema ocupa poco espacio y es fácil de usar y mantener. El cliente tiene ahora un mayor control sobre los compresores, al tiempo que puede reducir los costes de mantenimiento.