
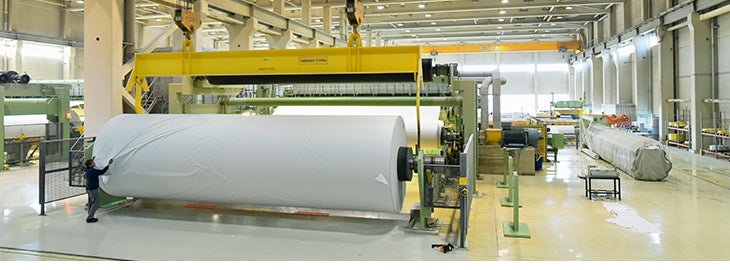
Le linee di produzione nell’industria della cellulosa e della carta sono costituite da varie sezioni con numerose macchine rotanti ed elementi rotanti. Ogni sezione è essenziale per il processo, pertanto, per ottenere la massima produttività, è importante prevenire tempi di fermo non pianificati e non necessari. In questo articolo spiegheremo quali fattori ambientali devono essere considerati nella scelta dei sensori di vibrazione adeguati e qual è la procedura corretta per la gestione del cablaggio.
La produzione di carta è un processo continuo, il che significa che i tempi di fermo di una macchina comportano costi elevati. Il costo dei danni ai cuscinetti può aumentare rapidamente perché, a seconda della configurazione, nella macchina possono esserci da 200 a 400 cuscinetti.
Scelta dei sensori
Il processo di produzione della carta può essere suddiviso in quattro sezioni: la sezione di formazione del foglio, la sezione di pressatura, la sezione di essiccazione e la sezione di calandratura. Per scegliere i sensori giusti, è importante fare un inventario delle macchine che si possono incontrare in una cartiera e delle caratteristiche di vibrazione che ci si può aspettare. È inoltre importante considerare i vari fattori ambientali presenti in alcune parti di una cartiera, quali: temperature elevate, umidità elevata e presenza di sostanze chimiche.
Per ogni sezione, descriviamo le macchine e i fattori ambientali che devono essere considerati nella scelta del sensore. In tutte le sezioni, si può ipotizzare una bassa frequenza poiché il numero di giri al minuto (RPM) di tutti gli elementi rotanti è da basso a molto basso.
Sezione dedicata alla formatura delle lamiere
Fattori ambientali: vapore, spruzzi d’acqua, elevata umidità, sostanze chimiche (cloro)
Macchine: pompe di alimentazione, polverizzatori, miscelatori, rulli di aspirazione
La pasta di legno tende ad agglomerarsi, rendendo necessario mescolarla con molta acqua affinché la sospensione possa essere distribuita uniformemente per formare un foglio. Pertanto, questa sezione comporta sia un elevato livello di umidità sia nel processo stesso. I rulli aspiranti espellono l’umidità dal foglio di carta, riducendo il contenuto di umidità del prodotto finale dal 99,5% al 75%.
Istec offre vari sensori di vibrazione (accelerometri) specificamente adatti a questa sezione: Wilcoxon 786A, 787A, 797L e 799LF. Offriamo inoltre vari cavi con connettori conformi agli standard IP68 e IP67.
Sezione stampa
Fattori ambientali: acqua, sostanze chimiche corrosive
Dopo la formatura della carta, l’umidità deve essere nuovamente espulsa, operazione che avviene tramite rulli di pressatura e rulli in feltro. Poiché i rulli, come nella sezione di formatura, ruotano lentamente e nel processo è ancora presente molta umidità, si raccomandano sensori e cablaggi simili a quelli della sezione di formatura. Nella sezione di pressatura, il contenuto di umidità del prodotto finale viene ridotto a circa il 60%.
Raccomandiamo i seguenti sensori di vibrazione (accelerometri): Wilcoxon 786A, 787A, 797L e 799LF. Offriamo inoltre vari connettori con cavi resistenti all’acqua: Wilcoxon R6QI (IP68) o R6W (IP67).
Sezione di essiccazione
Fattori ambientali: alte temperature, vapore, elettricità statica (ESD)
Macchine: rulli di pressa
Nella sezione di essiccazione, i rulli della pressa riscaldati a vapore assicurano che venga rimossa una maggiore quantità d’acqua dal prodotto e che il contenuto di umidità venga ridotto a circa il 6%. Le temperature in questa sezione oscillano tra i 110 ºC e i 140 ºC. È importante rendersi conto che i cuscinetti lubrificati a grasso si surriscaldano maggiormente rispetto a quelli lubrificati a olio, nei quali l’olio circola generando così meno calore. Inoltre, è importante notare che la velocità dei rulli in questa sezione è molto più elevata, rendendo superfluo l’uso di accelerometri a bassa frequenza.
In questa sezione, raccomandiamo i seguenti sensori di vibrazione (accelerometri): Wilcoxon 786A, 787A, 793-6 e 797-6 in combinazione con i connettori (cavi) R6QI (IP68) o R6W (IP67).
Sezione Calendario
Fattori ambientali: temperature elevate, vapore
Macchine: calandra
La fase finale del processo è la calandratura. La calandratura consiste nel modellare una massa termoplastica tra due o più rulli per ottenere una pellicola mediante una calandra. Una calandra è costituita da una serie di rulli utilizzati per creare una superficie liscia e lucida della carta.
La scelta del sensore in questa sezione dipende dalla configurazione della macchina. Contattateci per ulteriori consigli sulla scelta del sensore per questa macchina.
Cablaggio
Oltre alla scelta del sensore corretto, è importante che il cablaggio sia posato e montato correttamente. Quando si nasconde il cablaggio, è importante seguire i seguenti principi:
- Non lasciare mai che il cablaggio interferisca con il processo produttivo.
- Far passare i cavi dei sensori montati sul lato anteriore attraverso l’interno del processo di produzione. Ciò semplifica la rimozione della carta non rifinita qualora, per qualsiasi motivo, il processo di produzione venga interrotto.
- Far passare all’interno i cavi dei sensori montati all’interno del processo di produzione e far passare all’esterno i cavi dei sensori montati all’esterno del processo di produzione.
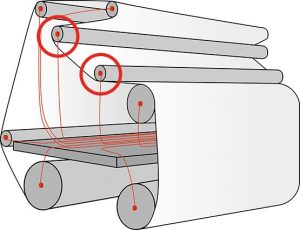
Figura 1 – Cablaggio errato; due cavi provenienti dai sensori montati sui rulli nella parte superiore del processo attraversano il processo di produzione. Tuttavia, questi dovrebbero essere convogliati nella parte superiore del processo.
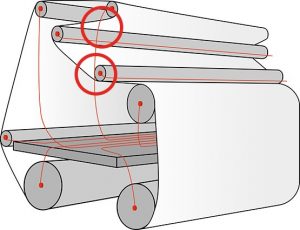
Figura 2 – Cablaggio errato; sebbene il cavo del rullo più interno in alto a destra sia convogliato all’interno del processo produttivo, esso attraversa comunque il processo stesso.
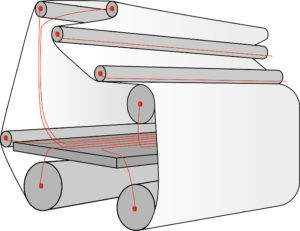
Figura 3 – Cablaggio corretto. Non vi sono cavi che attraversano il processo di produzione.
Analisi delle vibrazioni
Le vibrazioni nelle macchine a rotazione lenta sono difficili da analizzare perché possono provenire da varie fonti. I seguenti fattori influenzano le prestazioni della macchina e la sensibilità alle vibrazioni:
- La larghezza e il diametro del rotolo
- Il tipo di cuscinetto, poiché i cuscinetti CARB possono modificare la pista di scorrimento causando alcuni danni visibili solo in determinate condizioni della macchina
- Lo spessore, la rigidità e il tipo di materiale cartaceo
- La larghezza della macchina
- La struttura e la rigidità della macchina
- La velocità di rotazione dei rulli
- Lo stato dei cuscinetti, degli alberi di trasmissione e dei giunti
- Le basi tecniche
- Altre macchine presenti nell’ambiente
