Yakın zamanda elden geçirilmiş bir yağ pompası, çalışmaya başladıktan kısa bir süre sonra anormal bir titreşim modeli sergilemektedir. Ne yapılmalı? Bu rapor, periyodik titreşim ölçümleri sırasında bir sapmanın gözlemlendiği bir vakayı ele almaktadır. Sorunlar, titreşim değerlerindeki artışla karakterize edilmekte ve bu artış, ISO 10816 tarafından belirlenen sınırları aşmaktadır. Söz konusu tesisat, ana yağ pompasının bir buhar türbini tarafından tahrik edildiği bir buhar türbini sistemidir. Bu tesisattaki ölçümler, Durum İzleme yoluyla analiz edilmektedir.
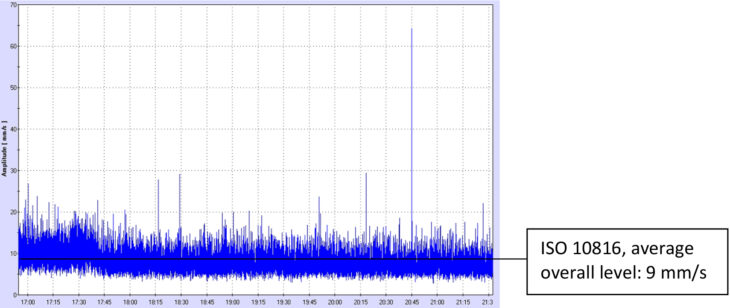
3 Ocak
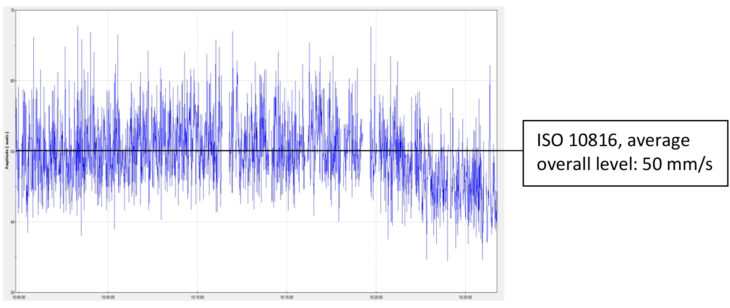
28 Ocak
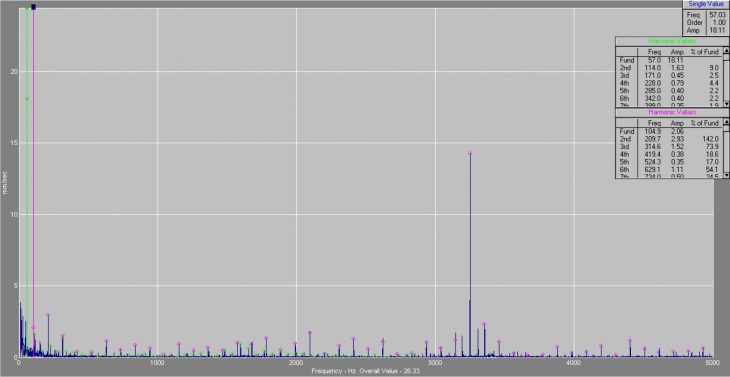
28 Ocak tarihli Spectrum
Analiz
Görünür sıklıklar:
- 1x RPM yağ pompası (57 Hz), 18 ile 30 mm/s RMS arasında değişir.
- 1,5 mm/s hızında 2x RPM yağ pompası (114 Hz).
- 2 mm/s hızında 1x RPM türbin (104 Hz).
- Türbin hızının çok sayıda harmoniği, tepe değeri başına yaklaşık 1 mm/s.
- 14 mm/s'lik dişli çark mesnet frekansı, her iki hızdan (57 Hz ve 104 Hz) yan bantlara sahiptir.
Sonuç
Farklı frekanslar ve bunlara karşılık gelen seviyeler, dişli şanzıman ve yataklarda aşınma ve artan boşluklara işaret etmektedir. Ayrıca, hizalama muhtemelen yanlıştır. Seviyelerdeki hızlı artış göz önüne alındığında, bu ciddi bir sorundur.
Doğruluğu sağlamak için ölçümler 3 farklı sensör ve 2 farklı ölçüm sistemi kullanılarak gerçekleştirilmiştir. ISO 10816-3 standardına göre, titreşim seviyesi D bölgesine girmektedir: Bu bölgedeki titreşim değerleri normalde makineye hasar verecek kadar ciddi kabul edilir.
Tavsiye
Tesisatı mümkün olan en kısa sürede kapatın ve yağ pompasını revizyondan geçirin. Bu revizyon sırasında aşağıdaki noktalara özellikle dikkat edin:
- Tüm pompa yataklarının yatak boşluğunu kontrol edin.
- Dişlilerin hizalamasını inceleyin ve bir teknik çizim kullanarak dişli temasını kontrol edin. Bunu, 2 dişlinin dişleri arasındaki boşlukla birlikte değerlendirin. Pompanın genel hizalamasını kontrol edin. Pervanede hasar olup olmadığını inceleyin.
Sonuç
Müşteri, rapordaki önerileri inceledi ve bunları şirket içinde tartıştı. Orijinal revizyonun zaten aldığı ek süre ve makinenin çalışırken sağladığı gelir göz önüne alındığında, çalışmaya devam etme kararı alındı. Birkaç haftalık kesintisiz çalışmanın ardından, yardımcı yağ pompası aniden tam kapasiteye geçti. Ana yağ pompasından artık herhangi bir çıkış gelmiyordu. İnceleme sonucunda, yağ pompasının artık dönmediği tespit edildi.
Kurulumun çalışmaya devam etmesine izin vermenin sonuçları
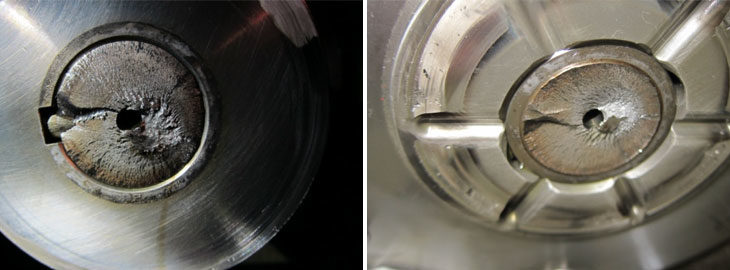
Sol: Türbin tarafında şaft kırılması
Sağ: Pompa tarafında şaft kırılması
Şaft kırılması incelemesinin sonucu
Yukarıdaki fotoğraflarda görüldüğü gibi kırılma yüzeyi, tipik bir yorulma kırığıdır. Saat yönünün tersine uzanan büyüme çizgileri ve merkezin sağındaki kalıntı kırılma yüzeyleri açıkça görülebilir. Hasar deseninden, çatlağın başlangıcının kama yuvasının tabanı ile duvarı arasındaki geçiş bölgesinde meydana geldiği açıktır.
Şaftın kırılması sırasında, kırılma yüzeyi büyüme çizgilerine bir miktar hasar vermiştir. Bu, ikincil hasar olarak değerlendirilebilir. Ciddi derecede plastik deformasyona uğramış kalan kırık kısmı da ikincil hasar olarak kabul edilir.
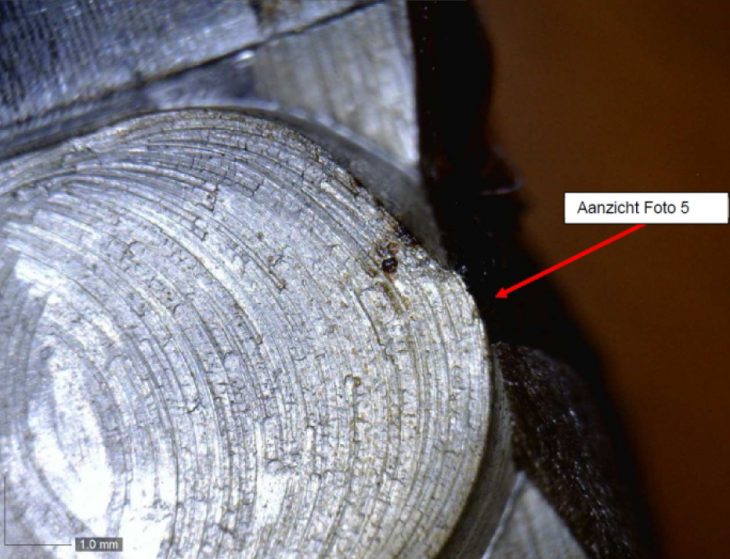
Yüzeyi bozuk ve milin daralma kısmına geçişi olan kama yuvası
Kırılmanın özellikle bu noktada meydana gelmesinin nedeni, şaftın kama yuvasında yatmaktadır. Bu kama yuvası, keskinliği kaybolmuş bir freze bıçağıyla işlenmiş ve tasarım sürecinde küçük çatlaklara yol açmıştır. Ayrıca, tam olarak kama yuvasının bulunduğu yerde şaftta bir daralma mevcuttur. Bu daralma, çok keskin bir geçişle sonlandırılmış ve bu da çentik oluşumuna yol açmıştır. Bu, şaftın en zayıf kısmıdır ve asla bir kama yuvasının içinde veya yakınında bulunmamalıdır.
Yorgunluk kırılmasının yaygın bir nedeni, hizalama hatasıdır. Bu hizalama hatası, büyük ölçüde değişken bir dinamik yüke yol açar ve bu da yorgunluk sürecini hızlandırır.