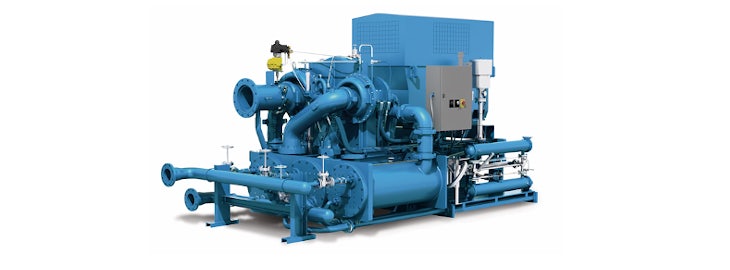
Un compresor centrífugo utiliza la fuerza centrífuga para generar presión y se emplea en diversas aplicaciones. El compresor acelera el aire desde el centro del impulsor y, a continuación, lo frena en un difusor. Durante este proceso de expansión del aire, la energía cinética se convierte en energía potencial en forma de presión de aire.
Los compresores centrífugos multietapa, en particular los de tres etapas, están presentes y son necesarios en muchas fábricas. Cada etapa individual puede generar aumentos de presión de 2:1 a 3:1, y una tercera etapa posterior puede aumentar esto hasta un aumento de presión de 8:1. Otra ventaja importante de los compresores de tres etapas es la sencilla regulación de la temperatura y la humedad en cada etapa de compresión.
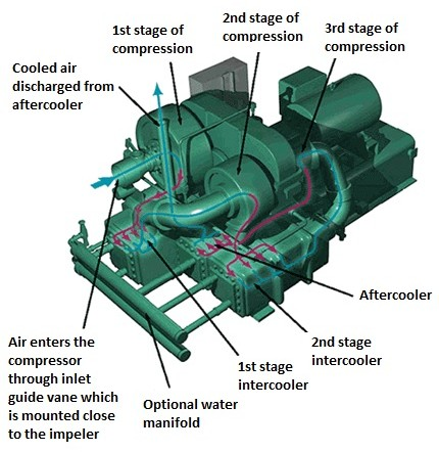
Un compresor centrífugo es una máquina compleja y consta de numerosos componentes:
- Motor
- Engranaje principal para accionar las fases de compresión de aire.
- Válvula de mariposa de admisión o álabes guía de admisión (IGV)
- Primera etapa de compresión de aire
- Intercooler 1
- Segunda etapa de compresión de aire
- Intercooler 2
- Tercera etapa de compresión de aire
- Postrrefrigerador
- Válvula de descarga
- Válvula de retención
- Panel de control
Aplicación
Los compresores de aire centrífugos modernos son eficientes, fiables y compactos, y suelen instalarse sobre una única base que incluye el accionamiento, la caja de cambios, el sistema de refrigeración, las tuberías y el panel de control. Los compresores de aire centrífugos modernos incorporan tecnología avanzada que aporta numerosas ventajas a los usuarios finales. Entre ellas se incluyen el suministro de aire sin aceite, una instalación sencilla, un funcionamiento económico y un mantenimiento fácil. Como resultado, los compresores centrífugos se utilizan ampliamente en numerosas industrias:
- Petróleo y gas
- Química
- Petroquímica
- Energía
- Industria de la pasta y el papel
- Industria alimentaria
- Industria textil
Fallos y causas
Un mal funcionamiento o una avería mecánica de un compresor centrífugo puede tener graves consecuencias para el proceso de producción de una fábrica. No solo provocará el mal funcionamiento de otros equipos, sino que también supondrá mayores riesgos para la seguridad de las personas y el medio ambiente, paradas en la producción, pérdida de ingresos por producción y costosas reparaciones.
Las averías pueden tener diversas causas, pero la más común es el fallo de componentes mecánicos debido a desequilibrios, desalineaciones, fatiga del metal, lubricación insuficiente o incorrecta, fallos en las juntas y acumulación de sustancias.
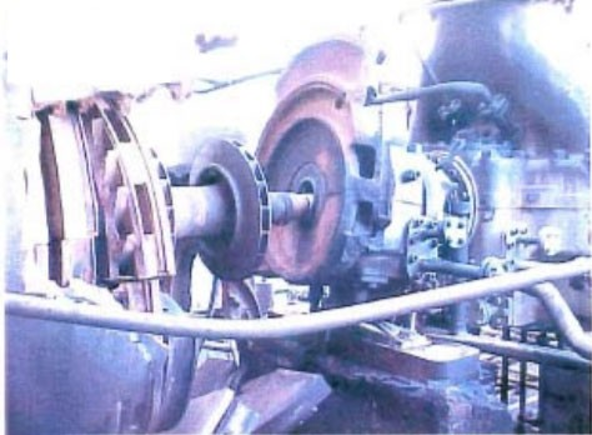
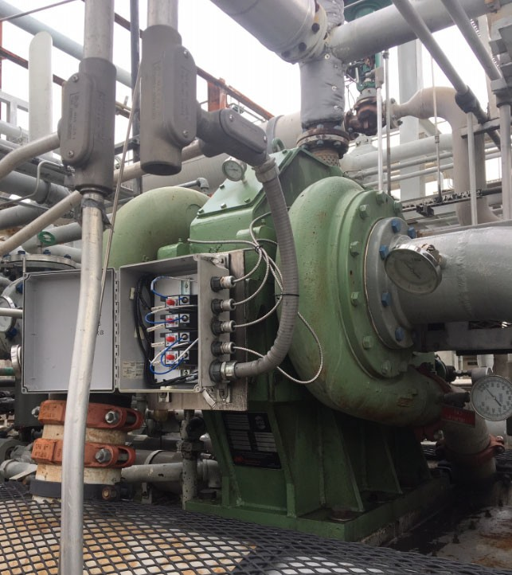
El eje es la pieza giratoria fundamental para transmitir el movimiento y soportar las fuerzas dentro del mecanismo de compresión. Los cojinetes están montados en la carcasa para soportar tanto el eje como la propia carcasa. Por lo tanto, las vibraciones del eje o de la carcasa de los cojinetes son los primeros síntomas y un indicador fiable de muchos problemas en el sistema del compresor de aire centrífugo.
Monitorización de máquinas
Para muchas fábricas, el funcionamiento fiable de los compresores centrífugos es crucial. Por lo tanto, es importante supervisar estas máquinas en función de diversos indicadores para obtener información sobre su estado y poder así prevenir averías. La monitorización de vibraciones es uno de los métodos más utilizados para detectar rápidamente fallos incipientes antes de que puedan provocar consecuencias graves. La implementación de la monitorización de vibraciones aporta, por lo tanto, numerosas ventajas que, en conjunto, garantizan mejores resultados financieros:
- Aumenta el tiempo de actividad y el rendimiento de la producción
- Evita tiempos de inactividad inesperados y trabajos de reparación
- Contribuye a una planificación eficiente del mantenimiento
El Instituto Americano del Petróleo (API) es uno de los principales defensores del desarrollo de normas para la monitorización de máquinas, y la norma API-670 que estableció es utilizada por muchos usuarios finales de máquinas rotativas. Desde 1970, el API ha aceptado los sensores de proximidad como instrumentos de medición adecuados para determinar las vibraciones aceptables del eje durante las pruebas de aceptación en fábrica (FAT). Posteriormente, la norma API 670 se complementó con contenido sobre la temperatura y el material de la carcasa para las mediciones de vibraciones en cajas de engranajes.
En 2001, la norma API 670 se revisó de nuevo y se le otorgó el título de «Norma de protección de maquinaria». Desde entonces, la API 670 se ha convertido en la norma más aplicada para la monitorización de vibraciones en todo el mundo, ya que contiene «buenas prácticas técnicas» reconocidas para los sistemas de monitorización de vibraciones.
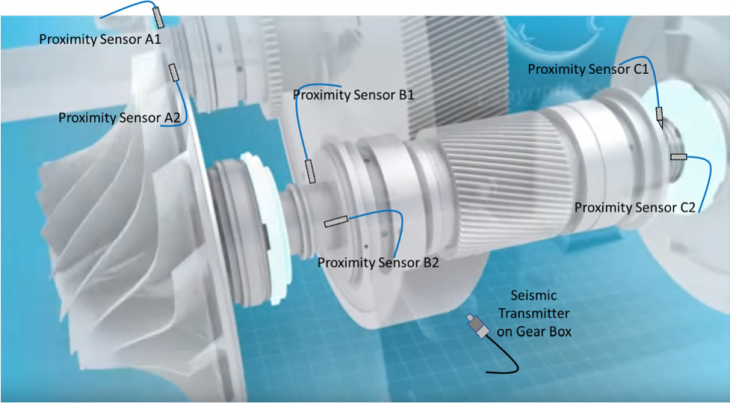
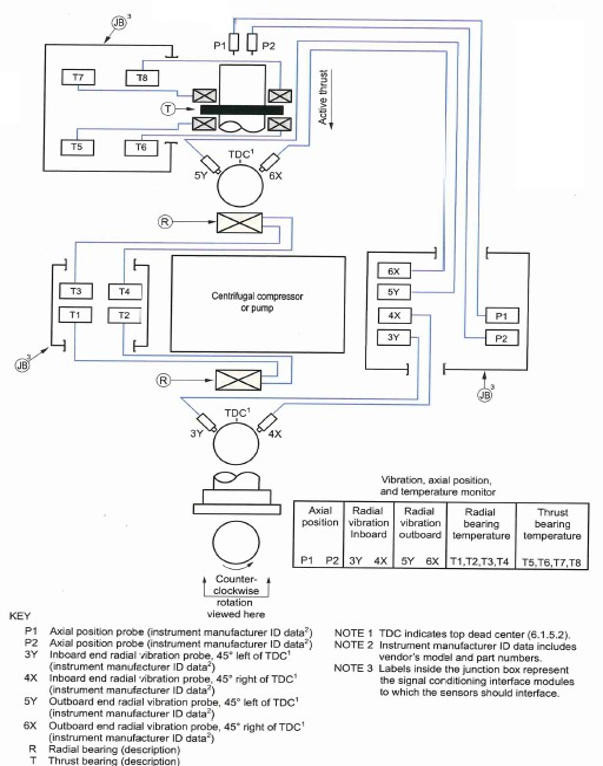
La figura 4 procede de la norma API y muestra que deben colocarse al menos dos sensores de vibración axiales y dos pares de sensores de vibración radiales (X e Y) en un compresor centrífugo con cojinetes hidrodinámicos para supervisar adecuadamente las vibraciones del eje. Por experiencia, también recomendamos montar al menos un juego de sensores de vibración sísmica en la carcasa del cojinete para supervisar las vibraciones de la misma.
Sensores
Istec proporciona los sistemas de medición y sensores más precisos y fiables de proveedores de prestigio y ofrece todo el apoyo necesario para maximizar la seguridad y la disponibilidad de las máquinas.
Para la monitorización de un compresor centrífugo de tres etapas, es recomendable instalar al menos un sensor por impulsor para medir la vibración radial y al menos un transductor sísmico para medir las vibraciones de la caja de engranajes. La señal de 4-20 mA puede enviarse a un PLC/DCS y la señal bruta almacenada en el búfer puede utilizarse para el análisis de vibraciones. Para obtener una visión completa, también debe instalarse un sistema de medición XY en cada cojinete, utilizando dos sensores.