
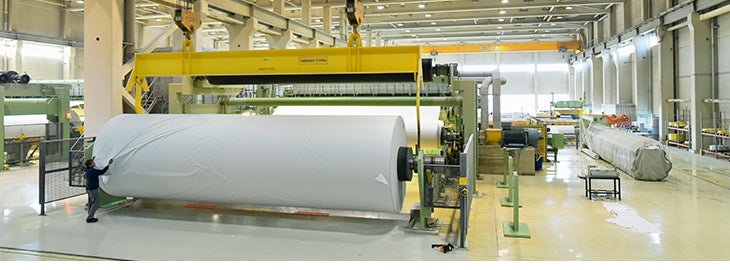
Die Produktionslinien in der Zellstoff- und Papierindustrie bestehen aus verschiedenen Abschnitten mit zahlreichen rotierenden Maschinen und Wälzkörpern. Jeder Abschnitt ist für den Prozess unverzichtbar; daher ist es für maximale Produktivität wichtig, ungeplante und unnötige Stillstandszeiten zu vermeiden. In diesem Artikel erläutern wir, welche Umgebungsfaktoren bei der Auswahl der richtigen Schwingungssensoren zu berücksichtigen sind und wie die Verkabelung korrekt durchgeführt wird.
Die Papierherstellung ist ein kontinuierlicher Prozess, was bedeutet, dass Stillstandszeiten einer Maschine hohe Kosten verursachen. Die Kosten für Lagerschäden können sich schnell summieren, da sich je nach Konfiguration zwischen 200 und 400 Lager in der Maschine befinden können.
Sensorauswahl
Der Prozess der Papierherstellung lässt sich in vier Abschnitte unterteilen: den Blattbildungsabschnitt, den Pressabschnitt, den Trocknungsabschnitt und den Kalanderabschnitt. Für die Auswahl der richtigen Sensoren ist es wichtig, zu erfassen, welche Maschinen in einer Papierfabrik vorkommen können und welche Schwingungseigenschaften zu erwarten sind. Ebenso wichtig ist es, die verschiedenen Umgebungsfaktoren zu berücksichtigen, die in einigen Bereichen einer Papierfabrik auftreten, wie zum Beispiel: hohe Temperaturen, hohe Luftfeuchtigkeit und das Vorhandensein von Chemikalien.
In jedem Abschnitt beschreiben wir die Maschinen und die Umgebungsfaktoren, die bei der Sensorauswahl berücksichtigt werden müssen. In allen Abschnitten kann von einer niedrigen Frequenz ausgegangen werden, da die Drehzahl aller Wälzkörper niedrig bis sehr niedrig ist.
Abschnitt zur Blechumformung
Umgebungsfaktoren: Dampf, Wassersprühnebel, hohe Luftfeuchtigkeit, Chemikalien (Chlor)
Maschinen: Förderpumpen, Zerkleinerer, Mischer, Saugwalzen
Holzzellstoff neigt dazu, zu verklumpen, weshalb er mit viel Wasser vermischt werden muss, damit sich die Aufschlämmung gleichmäßig verteilen und zu einer Papierbahn formen lässt. Daher ist dieser Prozess mit einer hohen Luftfeuchtigkeit verbunden. Saugwalzen pressen die Feuchtigkeit aus der Papierbahn heraus und reduzieren so den Feuchtigkeitsgehalt des Endprodukts von 99,5 % auf 75 %.
Istec bietet verschiedene Schwingungssensoren (Beschleunigungsmesser) an, die speziell für diesen Bereich geeignet sind: Wilcoxon 786A, 787A, 797L und 799LF. Außerdem bieten wir verschiedene Kabel mit Steckverbindern an, die den Schutzklassen IP68 und IP67 entsprechen.
Pressebereich
Umgebungsfaktoren: Wasser, korrosive Chemikalien
Nachdem das Papier geformt wurde, muss die Feuchtigkeit erneut herausgepresst werden, was mithilfe von Presswalzen und Filzwalzen erfolgt. Da sich die Walzen, wie in der Formungssektion, langsam drehen und im Prozess noch viel Feuchtigkeit vorhanden ist, empfehlen wir ähnliche Sensoren und Verkabelungen wie in der Formungssektion. In der Presssektion wird der Feuchtigkeitsgehalt des Endprodukts auf etwa 60 % reduziert.
Wir empfehlen die folgenden Schwingungssensoren (Beschleunigungsmesser): Wilcoxon 786A, 787A, 797L und 799LF. Außerdem bieten wir verschiedene Steckverbinder mit wasserfesten Kabeln an: Wilcoxon R6QI (IP68) oder R6W (IP67).
Abschnitt „Trocknung“
Umgebungsfaktoren: hohe Temperaturen, Dampf, statische Elektrizität (ESD)
Maschinen: Presswalzen
Im Trocknungsbereich sorgen die dampfbeheizten Presswalzen dafür, dass dem Produkt mehr Wasser entzogen wird und der Feuchtigkeitsgehalt auf etwa 6 % reduziert wird. Die Temperaturen in diesem Abschnitt liegen zwischen 110 °C und 140 °C. Es ist wichtig zu beachten, dass fettgeschmierte Lager heißer werden als ölgeschmierte Lager, bei denen das Öl zirkuliert und somit weniger Wärme aufbaut. Außerdem ist es eine wichtige Tatsache, dass die Drehzahl der Walzen hier viel höher ist, sodass der Einsatz von Niederfrequenz-Beschleunigungssensoren nicht mehr erforderlich ist.
In diesem Abschnitt empfehlen wir die folgenden Schwingungssensoren (Beschleunigungsmesser): Wilcoxon 786A, 787A, 793-6 und 797-6 in Kombination mit (Kabel-)Steckverbindern R6QI (IP68) oder R6W (IP67).
Kalender-Bereich
Umgebungsfaktoren: hohe Temperaturen, Dampf
Maschinen: Kalander
Der letzte Schritt im Prozess ist das Kalandrieren. Beim Kalandrieren wird eine thermoplastische Masse zwischen zwei oder mehr Walzen mithilfe eines Kalanders zu einer Folie geformt. Ein Kalander besteht aus einer Reihe von Walzen, die dazu dienen, eine glatte und glänzende Oberfläche des Papiers zu erzeugen.
Die Sensorauswahl in diesem Abschnitt hängt von der Konfiguration der Maschine ab. Kontaktieren Sie uns für weitere Beratung zur Sensorauswahl für diese Maschine.
Verkabelung
Neben der richtigen Sensorauswahl ist es wichtig, dass die Verkabelung korrekt verlegt und montiert wird. Beim Verbergen der Verkabelung sollten die folgenden Grundsätze beachtet werden:
- Die Verkabelung darf den Produktionsprozess niemals kreuzen.
- Führen Sie die Kabel der an der Vorderseite montierten Sensoren durch das Innere des Produktionsprozesses. Dies vereinfacht das Entfernen von unfertigem Papier, falls der Produktionsprozess aus irgendeinem Grund unterbrochen wird.
- Führen Sie die Kabel der Sensoren, die an der Innenseite des Produktionsprozesses angebracht sind, durch den Innenbereich, und führen Sie die Kabel der Sensoren, die an der Außenseite des Produktionsprozesses angebracht sind, an der Außenseite entlang.
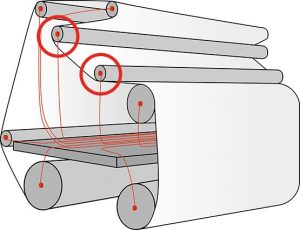
Abbildung 1 – Falsche Verkabelung; zwei Kabel von Sensoren, die oben am Prozess an Rollen montiert sind, kreuzen den Produktionsprozess. Diese sollten jedoch oben am Prozess verlegt werden.
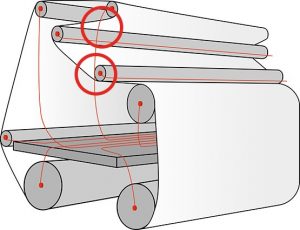
Abbildung 2 – Falsche Verkabelung; obwohl das Kabel der innersten Rolle oben rechts auf der Innenseite des Produktionsprozesses verläuft, kreuzt es dennoch den Produktionsprozess.
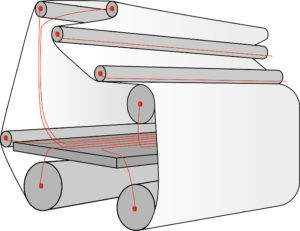
Abbildung 3 – Korrekte Verkabelung. Es gibt keine Kabel, die den Produktionsprozess kreuzen.
Schwingungsanalyse
Schwingungen in langsam rotierenden Maschinen sind schwer zu analysieren, da sie aus verschiedenen Quellen stammen können. Die folgenden Faktoren beeinflussen die Leistung der Maschine und ihre Empfindlichkeit gegenüber Schwingungen:
- Die Breite und der Durchmesser der Rolle
- Der Lagertyp, da CARB-Lager die Laufbahn verändern können, wodurch bestimmte Schäden erst unter bestimmten Maschinenbedingungen sichtbar werden
- Die Stärke, Steifigkeit und Art des Papiermaterials
- Die Maschinenbreite
- Die Struktur und Steifigkeit der Maschine
- Die Drehzahl der Walzen
- Der Zustand der Lager, Antriebswellen und Kupplungen
- Die Maschinenbasis
- Andere Maschinen in der Umgebung
