最近オーバーホールしたオイルポンプが、運転開始後しばらくすると異常な振動パターンを示す。どうすればよいか?このレポートでは、定期的な振動測定中に偏差が観察されたケースについて説明します。この問題の特徴は、振動値が増加し、ISO 10816で設定された制限値を超えていることです。問題の設備は蒸気タービンシステムで、主油ポンプは蒸気タービンで駆動されます。この設備の測定値は、状態監視によって分析されます。
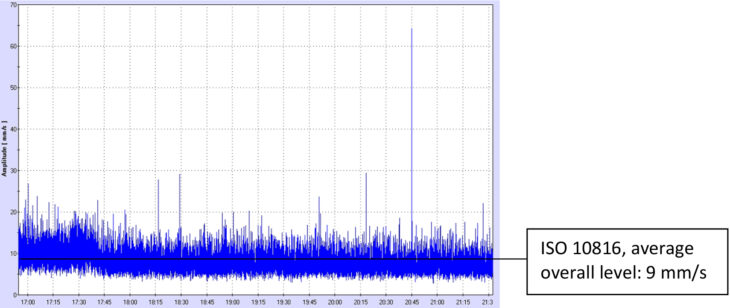
1月3日
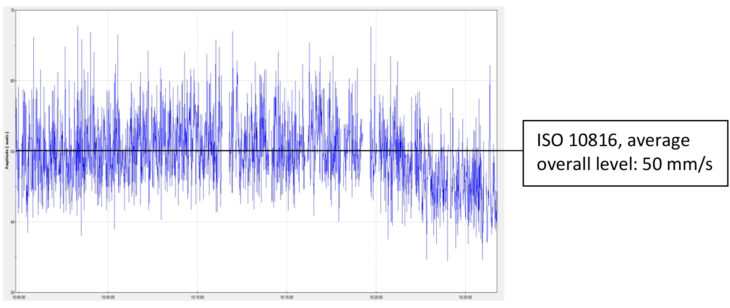
1月28日
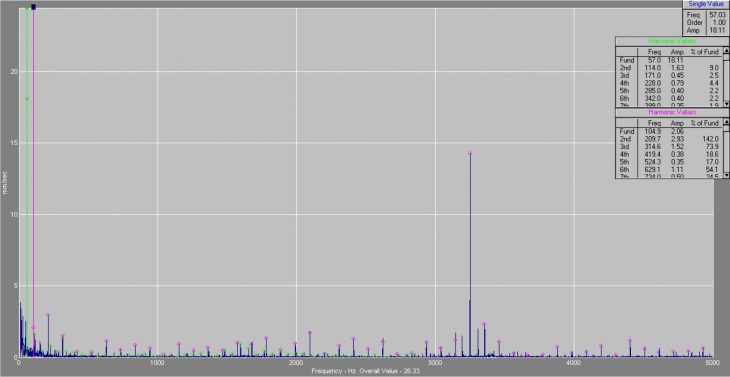
1月28日のスペクトラム
分析
可視周波数:
- 1x RPM オイルポンプ(57 Hz)、RMS 値が 18~30 mm/s の範囲で変動。
- 1.5 mm/sにおける2倍RPMのオイルポンプ(114 Hz)。
- 1x RPM タービン(104 Hz)で 2 mm/s。
- タービン回転数には多数の高調波があり、1ピークあたり約1mm/s。
- 14mm/sのギアメッシュ周波数には、両速度(57Hzと104Hz)のサイドバンドがある。
結論
異なる周波数とそれに対応するレベルは、ギア・トランスミッションとベアリングの摩耗とクリアランスの増加を示している。さらに、アライメントが正しくない可能性が高い。レベルの急激な上昇を考えると、これは深刻な問題である。
測定は、精度を保証するために3つの異なるセンサーと2つの異なる測定システムで行われた。ISO規格10816-3によると、振動レベルはゾーンDに該当する。Vibration 、このゾーン内の値は通常、機械に損傷を与えるのに十分な重大度と見なされる。
アドバイス
できるだけ早く装置を停止し、オイルポンプをオーバーホールしてください。このオーバーホールでは、以下の点に特に注意してください:
- すべてのポンプベアリングのベアリングクリアランス を点検する。
- ギヤのアライメントを検査し、設計図を使用してメッシュをチェックします。これと、2つのギアの歯のクリアランスを合わせます。ポンプ全体のアライメントをチェックする。インペラに損傷がないか点検する。
結果
顧客は報告書の推奨事項を検討し、社内で話し合った。当初のオーバーホールにかかった追加時間と、稼働中の機械が生み出す収入を考慮し、稼働を継続することが決定された。数週間の連続運転の後、補助オイルポンプが突然フル稼働になった。メインオイルポンプの出力がなくなったのだ。点検してみると、オイルポンプはもう回っていなかった。
インストールを継続した結果
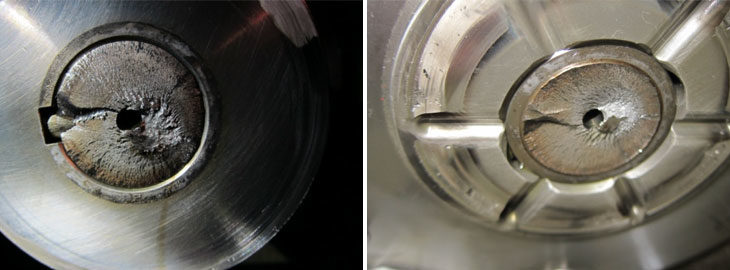
左:タービン側のシャフト破断
右ポンプ側のシャフト破損
シャフト破損検査の結論
上の写真に見られるように、破断面は典型的な疲労破壊である。はっきりと見えるのは、反時計回りに走る成長線と、中央より右側の残留破壊面である。損傷パターンから、亀裂の発生はキー溝の底とキー溝の壁の間の移行部で起こったことがわかる。
シャフトの破断の際、破断面が成長線に何らかの損傷を与えた。これは二次的損傷と考えられる。大きく塑性変形した残留破壊も二次的損傷と考えられる。
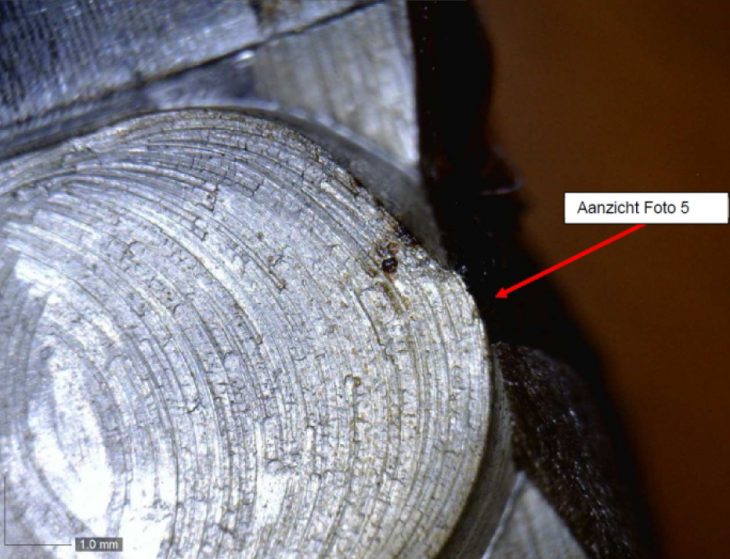
シャフトの表面とネッキングへの移行が悪いキー溝
ここでの亀裂の原因は、シャフトのキー溝にある。このキー溝は鈍いフライスカッターで加工されており、設計過程で小さな亀裂が入った。さらに、正確にはキー溝の位置にシャフトのくびれがある。このくびれは、鋭すぎるトランジションで仕上げられ、ノッチングにつながっている。これはシャフトの最も弱い部分であり、キー溝やその近くには決して存在してはならない。
疲労破壊の一般的な原因はミスアライメントである。このアライメント誤差は、大きく変化する動的荷重をもたらし、ひいては疲労プロセスを加速させる。